01

Kucie
Odkuwki wykonane w kształcie zbliżonym do kształtu gotowego, dzięki czemu korzeń zęba zachowuje ciągły przepływ włókien.


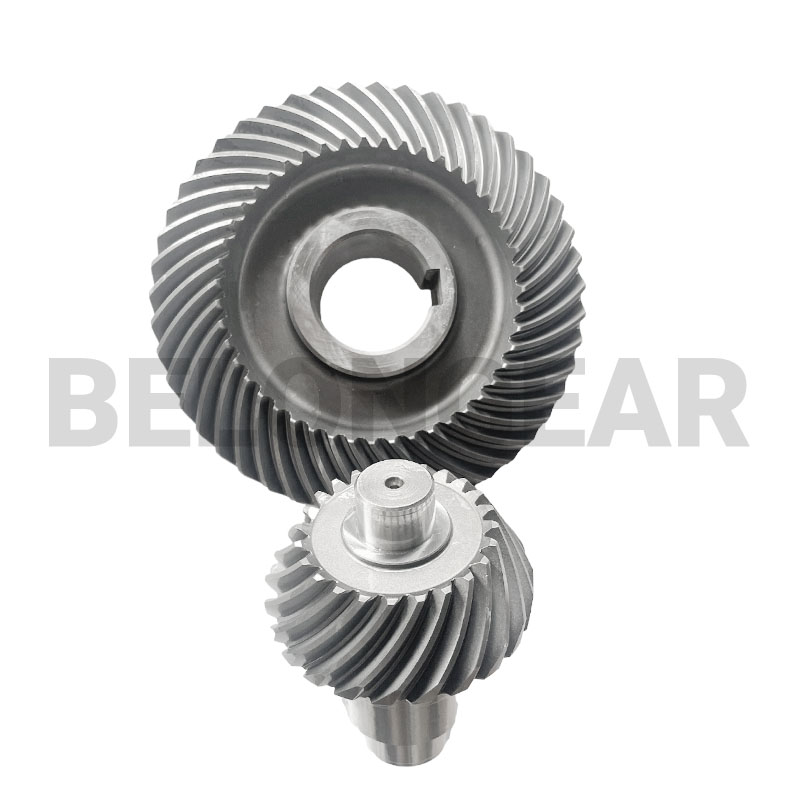


Zużycie zęba stożkowego objawia się najpierw hałasem, a następnie luzem. W przypadku słabego smarowania lub ściernego środowiska, obróbka powierzchni ma równie duże znaczenie, jak głębokość warstwy wierzchniej.
Przekładnia stożkowa o zębach spiralnych jest definiowana zarówno przez sposób wykończenia zębów, jak i ich wymiary. Trasa decyduje o osiągalnej dokładności, poziomie hałasu i kosztach, dlatego jest uzgadniana przed udostępnieniem rysunku, a nie pozostawiana na hali produkcyjnej.
| Trasa | Jak kończy się ząb | Wybrany kiedy | Ograniczenie |
|---|---|---|---|
| Gleason okrążyłTA STRONA | Zęby są cięte, hartowane, a następnie polerowane w dopasowanych parach na polerce Gleasona. Para jest szlifowana pastą ścierną, dzięki czemu kontakt powstaje na całym zębie, a nie tylko tam, gdzie zakończył go frez. | Cicha praca przy umiarkowanej prędkości; duża głośność; klasyczna droga samochodowa i motoreduktorowa. | Docieranie koryguje kontakt, a nie geometrię zęba, dlatego możliwa do uzyskania dokładność jest ustalana przed hartowaniem. |
| Teren Gleasona | Po utwardzeniu, boki zębów są szlifowane na szlifierce Gleason. Szlifowanie koryguje zniekształcenia powstałe w wyniku hartowania, dzięki czemu gotowy ząb zachowuje wąski profil tolerancji, zamiast polegać na docieraniu w celu przywrócenia kontaktu. | Wyższa prędkość, większa dokładność i niższy poziom hałasu niż w przypadku docierania; rozwiązanie dla skrzyń biegów pracujących w trybie ciągłym. | Szlifowanie jest wolniejszym i droższym etapem wykańczania, dlatego wybiera się je, gdy dokładność jest uzasadniona. |
| Klingelnberg twardy szlif | Zęby są szlifowane zgrubnie, utwardzane, a następnie wykańczane przez cięcie na twardo na maszynie Klingelnberg. Cięcie utwardzonego zęba pozwala uniknąć oddzielnego szlifowania i zapobiega powstawaniu śladów po szlifowaniu na powierzchni zęba. | Wykańczanie na twardo w przypadku trudności ze szlifowaniem oraz w przypadku geometrii systemu Klingelnberg. | Miękkie cięcie zgrubne musi pozostawić odpowiedni materiał, dlatego cięcie zgrubne i twarde planowane jest jako jedna operacja. |
Poniższe wartości pochodzą z rysunku tego przedmiotu. Jeśli na stronie podano materiał lub klasę dokładności, jest to powtórzone; wszystkie pozostałe informacje zostaną potwierdzone podczas przeglądu rysunku, a nie będą wynikać z katalogu.
| Przedmiot | Ten produkt | Jak to jest potwierdzone |
|---|---|---|
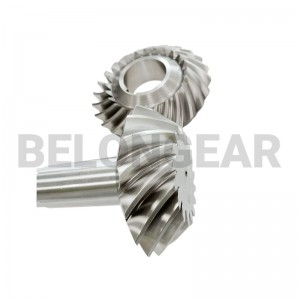
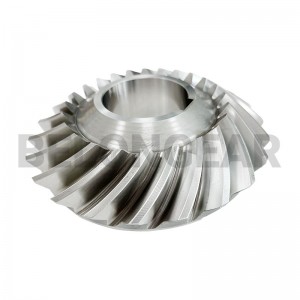
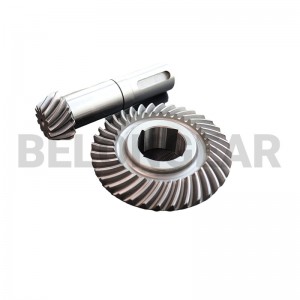
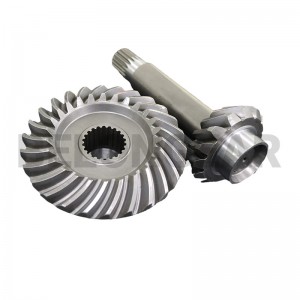
| Typ przekładni | Przekładnia stożkowa spiralna i zębatka z obróbką powierzchniową | Rysunek |
| Leczenie | Wykończenie przeciwzużyciowe zgodne z rysunkiem; powszechnie stosuje się tlenek czarny | Rekord procesu |
| Wykończeniowy | Dopasowywane jako para przed obróbką | Raport siatkowy |
| Tworzywo | Stal stopowa do nawęglania na ciągnienie | Certyfikat materiałowy |
| Obowiązek | Środowisko ścierne lub smarowanie brzeżne | Rysunek |
| Zakres dostawy | Dopasowana para, leczona | Raport siatkowy |
Obróbka koła zębatego jest podawana jako oddzielna operacja, a nie jako powłoka.
Konwersja chemiczna i powłoka zachowują się inaczej w przypadku zęba poddanego obciążeniu, a nie każde leczenie jest odpowiednie do każdego zastosowania.
To, czy zabieg będzie wykonany przed czy po szlifowaniu, wpływa na kontakt i cenę.
Przed pyłem ściernym i zmywaniem należy chronić inaczej niż przed zwykłą wilgocią.
Obróbka często odbywa się w partiach, więc małe zamówienia czekają na partię.
Większość reklamacji dotyczących przekładni stożkowej spiralnej dotyczy montażu, a nie zębów. To trzy punkty, które monter musi kontrolować w maszynie.
Ząb jest cięty, hartowany, a następnie docierany do własnego zęba. Docieranie zapewnia kontakt na całej powierzchni, dzięki czemu gotowa para jest dopasowana, a nie wymienna.
Odkuwki wykonane w kształcie zbliżonym do kształtu gotowego, dzięki czemu korzeń zęba zachowuje ciągły przepływ włókien.

Otwór, powierzchnie i kołnierz mocujący są toczone; stają się one punktami odniesienia, na podstawie których zęby są wycinane i mierzone.

Zęby spiralne wycięte na maszynie Gleasona zgodnie ze stożkiem podziałowym i odległością montażową podaną na rysunku.

Nawęglanie, hartowanie i odpuszczanie do określonej głębokości warstwy i twardości rdzenia.

Średnica otworu i średnice ustalające są szlifowane po hartowaniu, dzięki czemu koło zębate pracuje dokładnie zgodnie ze swoimi punktami odniesienia.

Rowki wpustowe, gwinty i otwory obrabiane maszynowo zgodnie z rysunkiem.

Para jest ze sobą polerowana za pomocą środka ściernego, który powoduje kontakt i luz.

Ustaw identyfikator i numer wytopu tak, aby para zakładkowa pozostała razem podczas pakowania.

Wyczyszczone, zabezpieczone przed korozją i zapakowane w wewnętrzne pudełko, karton i drewnianą skrzynkę.
O tym, które kontrole mają zastosowanie, decyduje trasa. Każdy zestaw jest mierzony w środku koła zębatego, a para jest zazębiana, a wyniki są wydawane wraz z towarem, a nie przechowywane w jego wnętrzu.

Średnica otworu, powierzchnia czołowa i odległość montażowa zgodnie z rysunkiem.Raport wymiarów

Właściwości chemiczne i mechaniczne surowego pręta.Certyfikat materiałowy

Twardość powierzchni po hartowaniu i odpuszczaniu.Raport z obróbki cieplnej

Głębokość i mikrostruktura zęba.Raport z obróbki cieplnej

Chropowatość powierzchni bocznej po docieraniu, która powoduje hałas.Raport chropowatości

Dokładność i bicie zębów na środku pomiarowym kół zębatych.Raport dokładności

Wzór styku i luz na zmontowanej parze.Raport siatkowy
Przekładnie stożkowe o zębach skośnych są stosowane do płynnej, prostej przekładni przy dużych prędkościach. Belon dostarcza przekładnie do tych branż.
 Budowa
 Górnictwo
 Rolnictwo
 Jedzenie i napoje
Zmienia powierzchnię, dzięki czemu powierzchnia styku ślizgowego przy smarowaniu brzeżnym zużywa się wolniej. Nie zwiększa to obciążenia, jakie ząb może przenosić.
Przed obróbką para jest docierana w celu uzyskania kontaktu, następnie przeprowadza się obróbkę wykańczającą.
Nie. Lepiej znosi marginalne smarowanie, co ma znaczenie w przypadku napędów zakurzonych lub trudnych w serwisowaniu, ale skrzynia biegów nadal potrzebuje określonego środka smarnego.
Jest to zgodne z rysunkiem. Powszechnym wyborem jest czarna oksyda, ponieważ dobrze trzyma olej i nadaje się do obciążonych powierzchni.
Prześlij rysunek lub zużytą parę wraz z odległością montażową i przeznaczeniem. Trasa, materiał i dokładność zostaną wówczas porównane z rzeczywistymi potrzebami maszyny.